
Микрометр МВМ резьбовой
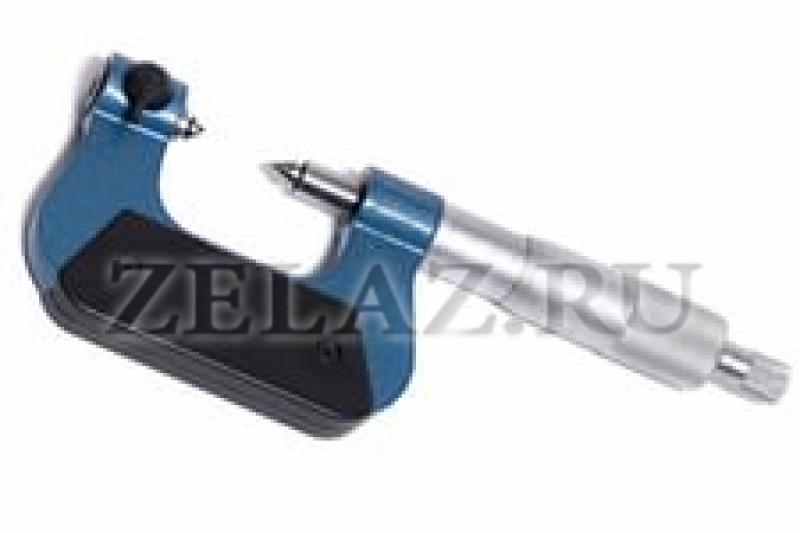

Микрометрический измерительный инструмент представляет собой конструкцию на основе микрометрической винтовой пары. Измерение осуществляется путем преобразования вращательного движения метрического винта в поступательное движение измерительного стержня.
Назначение
Одним из разновидностей данного инструмента является так называемый резьбовой микрометр. Он предназначен для точного измерения среднего диаметра наружной резьбы. Отличается от обычного микрометра наличием измерительных вставок (наконечников). В гнездо микровинта вставляется конусный, а в отверстие пятки – призматический (вильчатый) наконечник. Углы призматических и конических вставок равны углам профиля резьбы. Определенному шагу резьбы должна соответствовать своя пара наконечников.
Микрометры МВМ используются для измерения диаметров метрической, дюймовой и трубной резьбы. Для индикации результатов измерения используется сам микрометрический винт или электронный дисплей. Резьбовые микрометры комплектуются набором призматических и конических вставок.
Условия эксплуатации
К основным условиям эксплуатации резьбовых микрометров можно отнести следующие ограничения:
- допустимый диапазон температуры окружающего воздуха: от +10 до +30ºС;
- относительная влажность (при +25ºС): до 80%;
- отсутствие в воздухе агрессивных газов;
- начинать работу только после выдержки инструмента на этом месте не 3-х ч.
Комплектность
В комплект микрометров типа МВМ должны входить:
- микрометр, руководство по работе с ним, футляр;
- наборы вставок для измерения резьбы (метрической, дюймовой, трубной);
- установочная мера;
- ключ для регулирования инструмента.
По требованию заказчика в комплект дополнительно могут быть добавлены шаровые и укороченные конические вставки, а также плоские вставки для контроля микрометра.
Принцип работы
Для определения среднего диаметра резьбы сначала определяют ее параметры. Это процедура выполняется с помощью специальных шаблонов. Шаблон – это стальная пластина, имеющая профильный вырез с определенным шагом. Прикладывая поочередно шаблоны к резьбе, добиваются полного контакта. Выбрав затем пару наконечников, соответствующих данному шагу резьбы, приступают собственно к измерению диаметра резьбы. Измерение проводится следующим образом. Призматический наконечник устанавливается на гребень, а конический – в канавку резьбы.
Как следствие, прибор фиксируется строго перпендикулярно относительно оси исследуемого образца. Такое измерение носит название прямого или дифференцированного. Для получения более точных результатов используется другой метод. В канавки резьбы вставляются три проволоки с известным диаметром с обеих сторон. Затем с использованием плоских наконечников измеряется расстояние между их наружными поверхностями. Расчет среднего диаметра производится по соответствующей формуле.
Правила хранения и транспортировки
После окончания работы протирают измерительные поверхности прибора и вставок тканью, смоченной в бензине, а затем смазывают противокоррозионной смазкой. Нельзя оставлять инструмент в застопоренном состоянии. Его нужно хранить в футляре. Рекомендуемая температура воздуха 5-40 оС выше нуля. Транспортировка производится в соответствии с ГОСТ 13762-86.
| Наименование | Цена деления, мм | Диапазон. мм | Вставки резьбы, º | Допустимая погрешность, мм |
|
МВМ-25 (1 класс) МВМ-25 (2 класс) |
0,01 | 0-25 |
М60 Д55 |
±0,015 |
|
МВМ-50 (1 класс) МВМ-50 (2 класс) |
0,01 | 25-50 |
М60 Д55 |
±0,015 |
|
МВМ-75 (1 класс) МВМ-75 (2 класс) |
0,01 | 50-75 |
М60 Д55 |
±0,020 |
|
МВМ-100 (1 класс) МВМ-100 (2 класс) |
0,01 | 75-100 |
М60 Д55 |
±0,020 |
|
МВМ-125 (1 класс) МВМ-125 (2 класс) |
0,01 | 100-125 |
М60 Д55 |
±0,025 |
|
МВМ-150 (1 класс) МВМ-150 (2 класс) |
0,01 | 125-150 |
М60 Д55 |
±0,025 |
|
МВМ-175 (1 класс) МВМ-175 (2 класс) |
0,01 | 150-175 |
М60 Д55 |
±0,025 |
|
МВМ-200 (1 класс) МВМ-200 (2 класс) |
0,01 | 175-200 |
М60 Д55 |
±0,025 |


